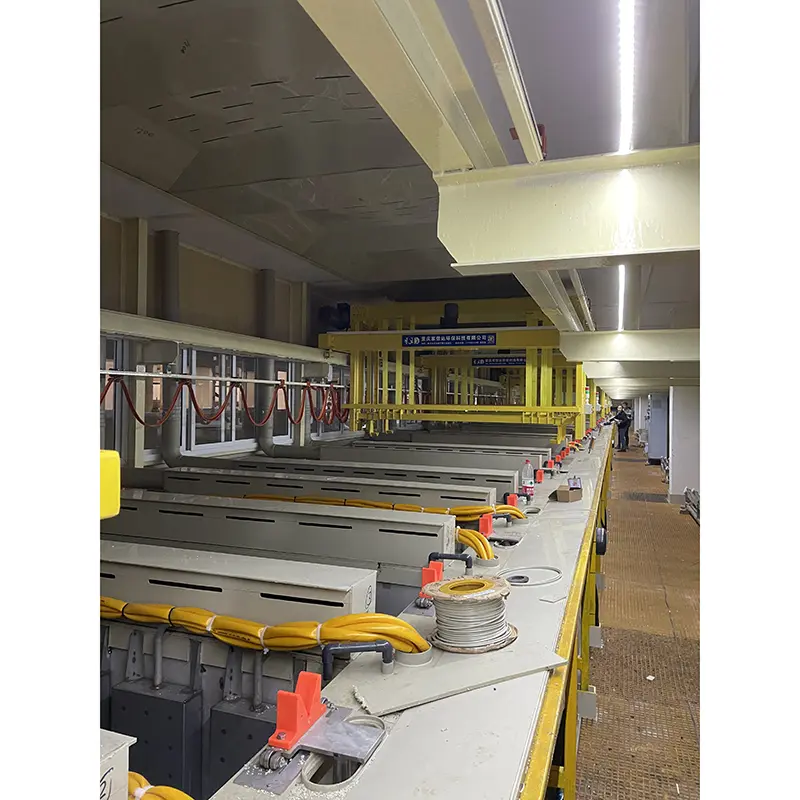
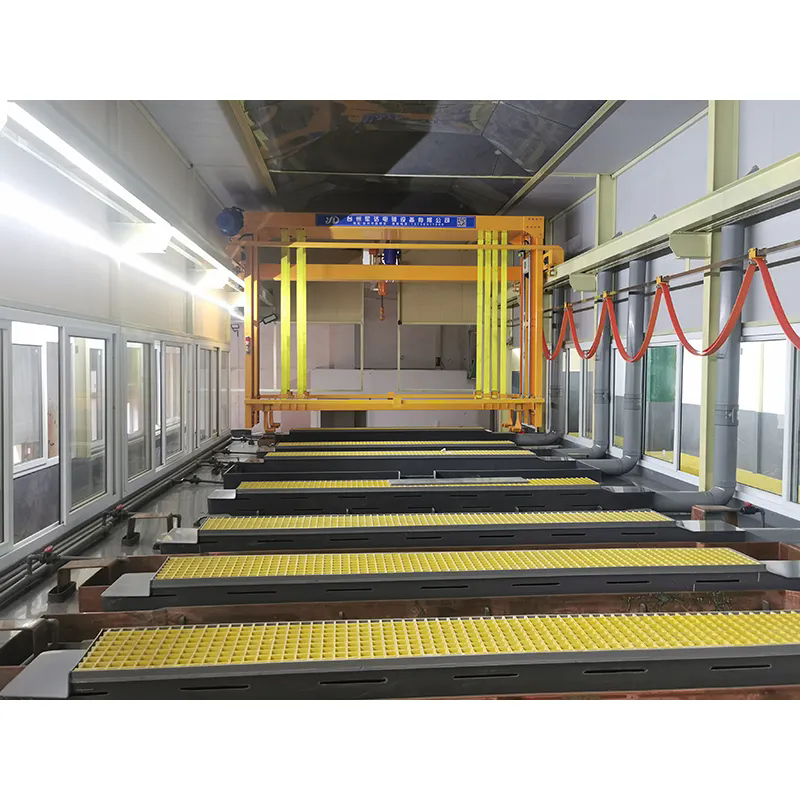
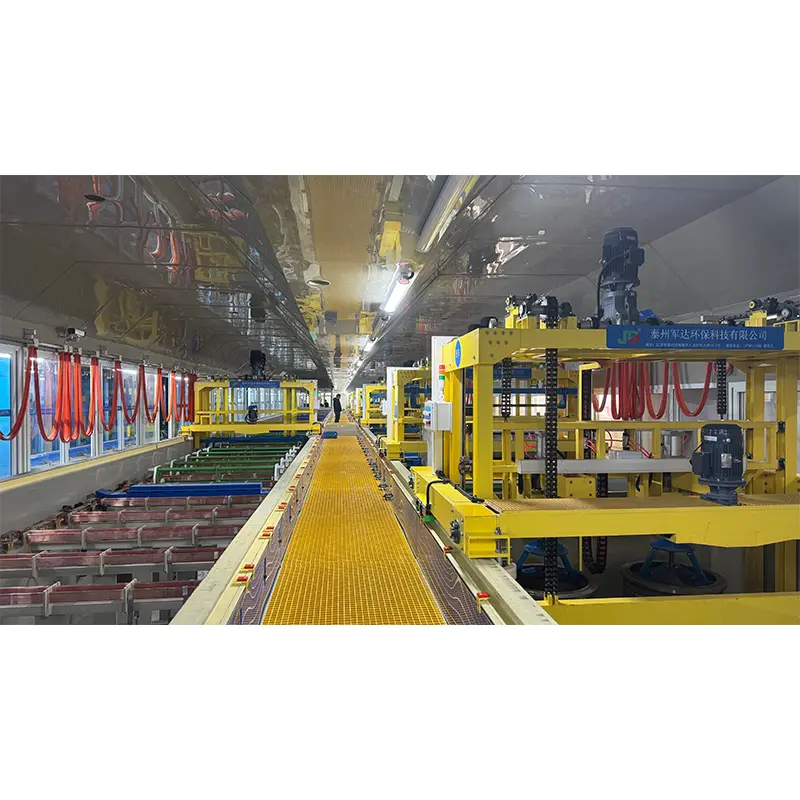
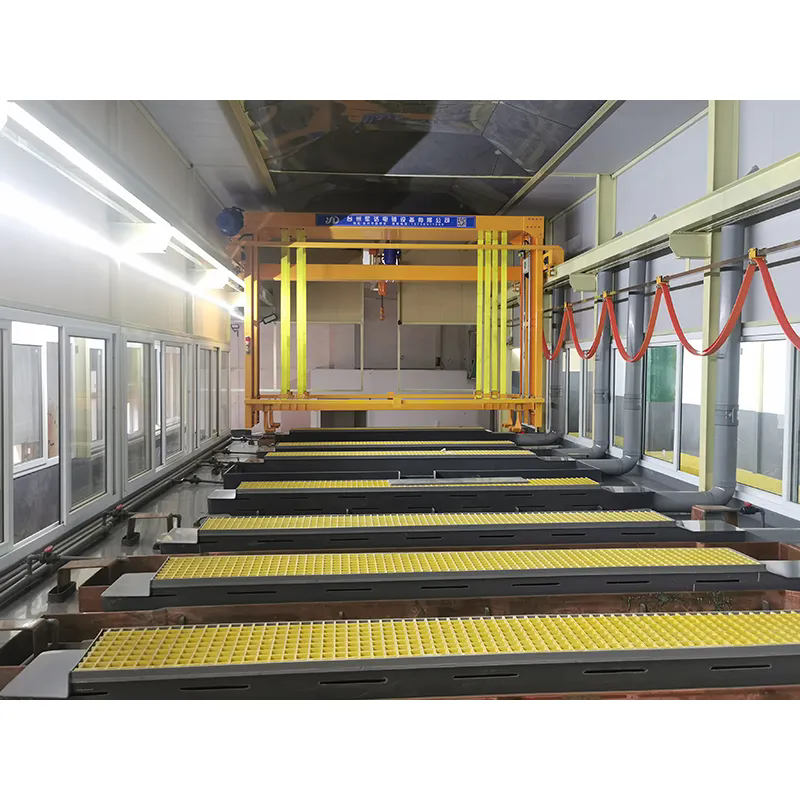
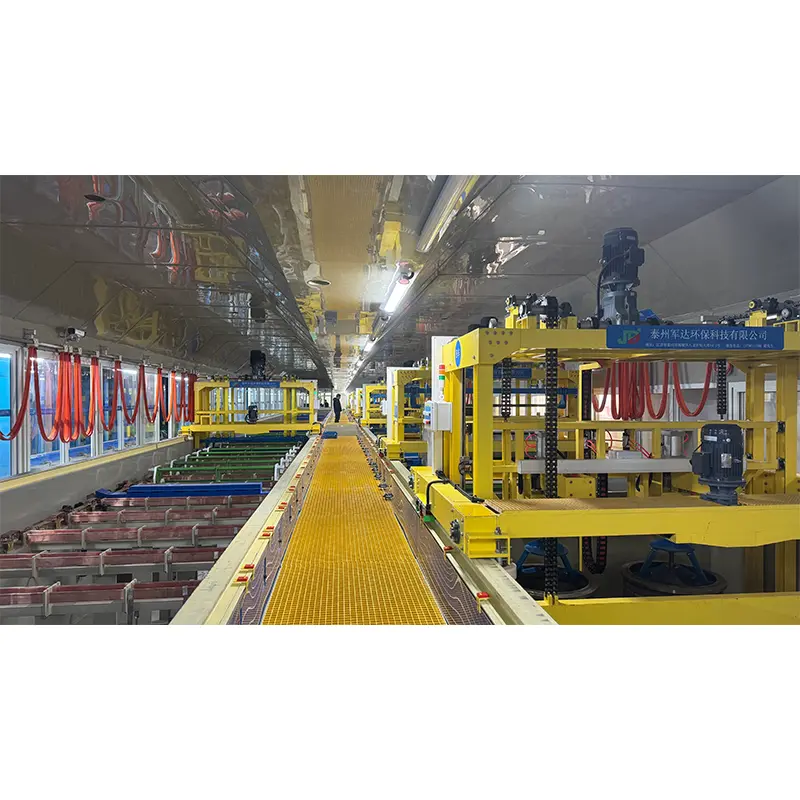
Для производителей, работающих с крепежными деталями, автомобильными компонентами, электрооборудованием и другими мелкими металлическими деталями,ЮНДА'sЛиния цинкования низкорельсовых портальных бочекобеспечивает автоматизированный подход к гальванопокрытию цинка. Его конструкция с низкими направляющими особенно полезна там, где высота потолка ограничена, а вращающиеся барабаны и программируемое управление процессом обеспечивают равномерное покрытие сложных компонентов.
Современная система цинкования стволов должна сочетать производительность, однородность покрытия, автоматизацию, стабильность оборудования и требования к объекту. Линия цинкования портальных бочек с низкими рельсами предназначена для решения этих задач, сочетая обработку больших объемов бочек с автоматическим перемещением портала и интеллектуальным управлением процессом. JUNDA предлагает щелочное или кислотное цинкование, настраиваемую емкость бочек от 100 до 500 кг на партию, регулируемое перемещение портала 4–40 м/мин и управление ПЛК/ЧМИ. Система также может поддерживать процессы цинк-никелевой, медной, никелевой и некоторых процессов пассивации или финишной обработки цинком, что делает ее подходящей для гибкого промышленного производства обработки поверхности.
Оглавление
- Что такое линия цинкования портальных стволов с низкими рельсами?
- Почему важна конструкция с низкими рельсами?
- Ключевые характеристики и возможности процесса
- Каковы основные преимущества производства?
- Какие отрасли могут использовать эту систему покрытия?
- Как интеллектуальное управление процессами улучшает производство?
- На что следует обратить внимание покупателям перед выбором системы?
- Часто задаваемые вопросы
Что такое линия цинкования портальных стволов с низкими рельсами?
Линия цинкования низкорельсовых портальных стволов — это автоматизированная гальваническая система, разработанная для массовой обработки относительно небольших металлических компонентов. Вместо индивидуального размещения деталей на стеллажах компоненты загружаются во вращающиеся бочки. Во время цикла нанесения покрытия барабаны непрерывно перемещают или вращают детали на этапах обработки, позволяя цинку достичь нескольких поверхностей.
Конфигурация порталов с низкими рельсами использует более низкую транспортную конструкцию, чем многие традиционные конструкции порталов с верхним расположением. Согласно спецификациям продукта JUNDA, эта конфигурация предназначена для снижения общих требований к высоте при сохранении стабильного горизонтального перемещения и точности позиционирования.
Это делает данное оборудование особенно актуальным для существующих заводов, проектов модернизации и объектов, где расстояние до потолка является важным инженерным ограничением.
Почему важна конструкция с низкими рельсами?
Планировка завода может напрямую влиять на осуществимость и стоимость установки автоматизированной системы нанесения покрытия. Традиционное расположение высоких поручней может потребовать значительного вертикального зазора для подъемников, бочек, резервуаров и доступа для технического обслуживания. Конфигурация с низкими направляющими может обеспечить большую гибкость при работе в ограниченных пределах здания.
Нижняя высота установки
Архитектура с низкими рельсами предназначена для помещений, где доступная высота потолка ограничена. Это может быть особенно полезно при модернизации существующего цеха поверхностной обработки, а не при строительстве совершенно нового здания.
Стабильное портальное движение
Портал обеспечивает контролируемую горизонтальную транспортировку между технологическими станциями. JUNDA указывает регулируемую скорость перемещения от 4 до 40 м/мин, что позволяет адаптировать параметры движения к различным производственным требованиям.
Лучший потенциал модернизации
Поскольку проекты реконструкции заводов часто имеют фиксированные структурные ограничения, оборудование, которое может адаптироваться к существующим пространственным условиям, может снизить требования к перепроектированию. Поэтому концепция низких рельсов становится важным фактором на начальном этапе компоновки оборудования.
Ключевые характеристики и возможности процесса
Выбор промышленной линии гальванического покрытия требует большего, чем просто оценка уровня автоматизации. Покупателям следует вместе изучить производительность обработки, химию покрытия, архитектуру управления, характеристики ствола, толщину покрытия и требования к отделке.
| Параметр | Спецификация | Значение производства |
|---|---|---|
| Тип оборудования | Линия покрытия низкорельсовых портальных бочек | Предназначен для автоматизированной массовой обработки. |
| Тип покрытия | Щелочной цинк/кислый цинк | Поддерживает различные требования процесса цинкования |
| Емкость ствола | 100–500 кг на партию, по индивидуальному заказу | Подходит для крупносерийного производства мелких деталей. |
| Скорость перемещения портала | 4–40 м/мин, регулируемая | Обеспечивает гибкое перемещение процесса |
| Система управления | ПЛК + сенсорный экран ЧМИ | Упрощает мониторинг процесса и настройку параметров. |
| Скорость вращения ствола | 0–8 об/мин, регулируемая | Помогает адаптировать перемешивание к различным частям и процессам. |
| Толщина покрытия | 5–25 мкм | Поддерживает различные требования к защите от коррозии |
| Плотность тока | 2–6 А/дм² | Обеспечивает контролируемый рабочий диапазон гальваники. |
| Режим работы | Полностью автоматический/полуавтоматический | Обеспечивает различные уровни автоматизации производства. |
| Сертификация | CE | Поддерживает требования соответствия оборудования для применимых рынков. |
Оборудование также может быть сконфигурировано для дополнительных процессов обработки поверхности, включая цинко-никелевое покрытие, меднение, никелирование, трехвалентную пассивацию, черный цинк, синий цинк и желтый цинк. Точная последовательность процесса должна быть спроектирована в соответствии с подложкой клиента, спецификациями покрытия, объемом производства и требованиями к качеству.
Каковы основные преимущества производства?
Хорошо спроектированная автоматизированная система гальванического покрытия должна улучшить более чем один показатель производства. Ценность достигается за счет координации погрузочно-разгрузочных работ, химической обработки, синхронизации процессов и контроля качества в рамках одного производственного процесса.
1. Эффективная массовая обработка
Покрытие ствола особенно подходит для винтов, гаек, болтов, шайб и других мелких компонентов, которые можно обрабатывать вместе. Заявленная вместимость бочек JUNDA достигает 500 кг на партию, при этом доступны индивидуальные конфигурации в соответствии с требованиями проекта.
2. Равномерное покрытие поверхности
Непрерывное вращение барабана помогает подвергать различные поверхности заготовок воздействию гальванического раствора. Это ценно для компонентов с резьбой, выемками и неправильной геометрией, где важен постоянный контакт с электролитом.
3. Уменьшение необходимости ручной обработки.
Автоматизированная портальная транспортировка может сократить повторяющиеся ручные перемещения между технологическими станциями. Это может помочь производителям улучшить согласованность рабочего процесса и одновременно снизить зависимость от ручного перемещения материала.
4. Гибкое управление производством
Архитектура управления ПЛК и ЧМИ позволяет операторам контролировать и регулировать параметры процесса через централизованный интерфейс. Управление на основе рецептов также может облегчить смену продукта, когда несколько типов компонентов используются в одной производственной системе.
5. Поддержка снижения водородной хрупкости
Для применимых компонентов из высокопрочной стали линия может включать печи для обжига для предотвращения водородного охрупчивания. Соответствующая температура и продолжительность обработки всегда должны определяться в соответствии с материалом, применимыми стандартами и техническими спецификациями заказчика.
Какие отрасли могут использовать эту систему покрытия?
The Линия цинкования низкорельсовых портальных бочекв первую очередь предназначен для небольших металлических деталей, требующих антикоррозийной обработки поверхности на основе цинка. Типичные области применения включают в себя:
- Крепежи:винты, гайки, болты и шайбы.
- Автомобильные компоненты:детали, связанные с тормозами, компоненты шасси и разъемы.
- Электрооборудование:клеммы и проводящие разъемы.
- Сельскохозяйственная техника:мелкие металлические детали, требующие защиты от коррозии.
- Промышленное оборудование:прецизионные металлические детали, используемые в общем оборудовании.
Для производителей, производящих детали нескольких типов, автоматизированная обработка стволов также может стать практической платформой для производства смешанной продукции при условии, что геометрия компонентов, химический состав, условия загрузки и технологические маршруты совместимы.
Как интеллектуальное управление процессами улучшает производство?
Одной из наиболее примечательных особенностей, описанных JUNDA, является интеллектуальная технология нечеткого управления. Традиционное автоматизированное гальваническое оборудование может потребовать изменений в программировании ПЛК при изменении производственных маршрутов. Более гибкая концепция управления может уменьшить эту зависимость, генерируя логику движения на основе определенной информации о процессе.
Согласно информации о продукте JUNDA, система управления может поддерживать несколько маршрутов процесса и позволяет операторам регулировать время погружения, нанесения покрытия и капания без переписывания программ ПЛК. Он также может поддерживать автоматический возврат несоответствующих деталей для повторного покрытия.
Этот подход может оказаться полезным в условиях смешанного производства, где график производства часто меняется. Вместо того, чтобы рассматривать каждое изменение продукта как крупный программный проект, операторы могут работать с заранее заданными рецептами процессов и настраиваемыми параметрами.
Потенциальные преимущества контроля
- С помощью системы управления можно управлять несколькими рецептами продуктов.
- Время погружения и капания можно регулировать в соответствии с требованиями процесса.
- Производственные маршруты могут быть изменены с меньшей зависимостью от специалистов по программированию ПЛК.
- Рабочие процессы повторного нанесения покрытия могут быть включены в управление производством.
- Управление на базе ЧМИ обеспечивает централизованный интерфейс для мониторинга процесса.
На что следует обратить внимание покупателям перед выбором системы?
Приобретение автоматизированной гальванической линии – это долгосрочное инженерное решение. Покупателям следует оценить весь производственный процесс, а не сосредотачиваться только на цене оборудования.
- Размеры и вес детали:Убедитесь, что компоненты подходят для обработки ствола и что условия загрузки соответствуют конструкции ствола.
- Требуемая производительность партии:Сопоставьте емкость ствола с фактическим объемом производства, ассортиментом продукции и целевым временем цикла.
- Химия покрытия:Определите, требуется ли щелочной цинк, кислый цинк, цинк-никель или другой процесс.
- Спецификация покрытия:Перед проектированием оборудования определите требуемую толщину, внешний вид, коррозионную стойкость и требования к пассивации.
- Заводская высота:Измерьте доступный зазор до потолка и пространство для обслуживания, чтобы определить, подходит ли расположение низких поручней.
- Требования к автоматизации:Решите, какой режим работы лучше соответствует производственным целям — полностью автоматический или полуавтоматический.
- Послепродажная поддержка:Подтвердите условия установки, ввода в эксплуатацию, обучения, технического обслуживания и технической поддержки.
ЮНДА заявляет, что ее инженерные услуги охватывают проектирование процессов, производство оборудования, монтаж, ввод в эксплуатацию и обучение операторов. В информации о продукте также указана 12-месячная гарантия на оборудование.
Для получения дополнительной информации покупатели могут ознакомиться с линейкой портальных линий для покрытия стволов JUNDA при сравнении различных конфигураций автоматического покрытия стволов.
Часто задаваемые вопросы
Можно ли обрабатывать разные продукты на одной гальванической линии?
Да. Система предназначена для поддержки смешанного производства нескольких типов продуктов и технологических маршрутов. Фактическая совместимость зависит от геометрии компонента, химического состава, условий загрузки и требуемой последовательности процесса.
Подходит ли линия цинкования низкорельсовых портальных бочек для крепежных изделий?
Да. Винты, гайки, болты и шайбы относятся к числу типичных крепежных изделий, для которых подходит автоматическое цинкование ствола.
В чем преимущество портальной системы с низкими рельсами?
Основным преимуществом является снижение требований к высоте установки по сравнению с более высокими портальными конфигурациями. Это может сделать систему полезной для проектов модернизации или на заводах с ограниченным зазором между потолками.
Какая вместимость ствола имеется?
ЮНДА указывает стандартный настраиваемый диапазон примерно 100–500 кг на партию. Окончательная мощность должна определяться в соответствии с характеристиками детали, производственными целями, конструкцией ствола и всей технологической схемой.
Можно ли регулировать толщину покрытия?
Опубликованный технический диапазон составляет 5–25 мкм. Соответствующая толщина покрытия зависит от спецификации продукта клиента, целевых показателей коррозионной стойкости, подложки, химического состава покрытия и применимых стандартов.
Поддерживает ли система автоматическое повторное покрытие?
Да. JUNDA заявляет, что ее интеллектуальная система управления может поддерживать автоматический возврат проверенных несоответствующих деталей для повторного покрытия, помогая интегрировать коррекцию качества в производственный процесс.
Заключение: подходит ли данная конфигурация для вашего производства?
Линия цинкования стволов с низкими рельсами может быть практическим решением для производителей, которым требуется автоматизированное массовое цинкование, работая в условиях ограниченной высоты завода или ограничений по модернизации. Благодаря обработке вращающегося барабана, регулируемому перемещению портала, управлению ПЛК/ЧМИ, настраиваемой производительности партии и поддержке нескольких процессов обработки поверхности система может быть настроена в соответствии с различными требованиями промышленного производства. Если вы планируете новый проект гальваники, модернизируете существующую линию или оцениваете автоматизированное решение малой высоты,связаться с намичтобы обсудить с JUNDA характеристики ваших компонентов, производственные мощности, планировку завода, требования к покрытиям и индивидуальную конфигурацию гальванической линии.