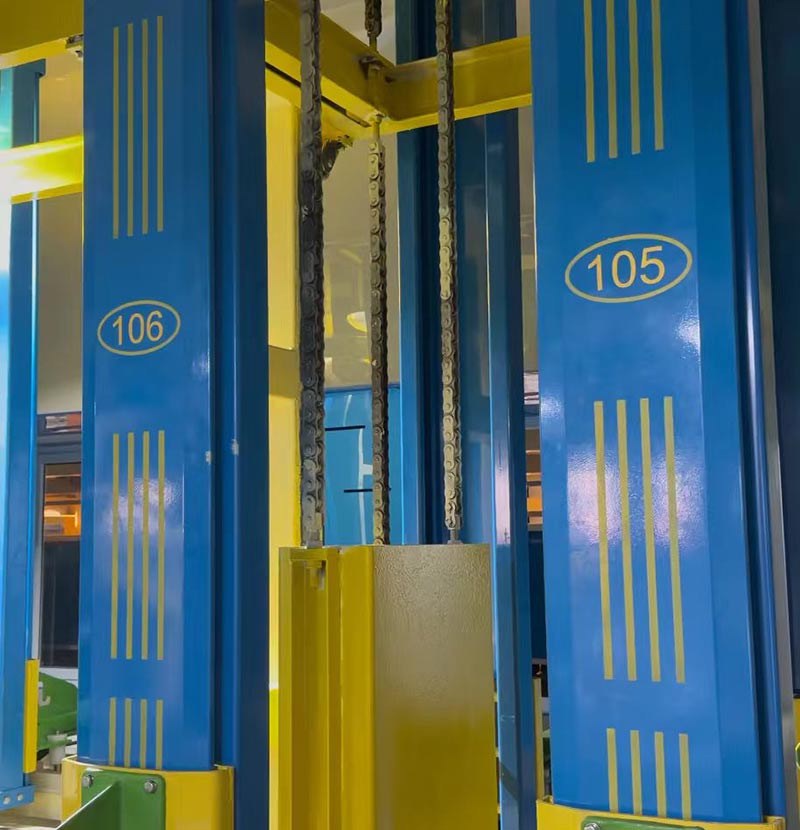
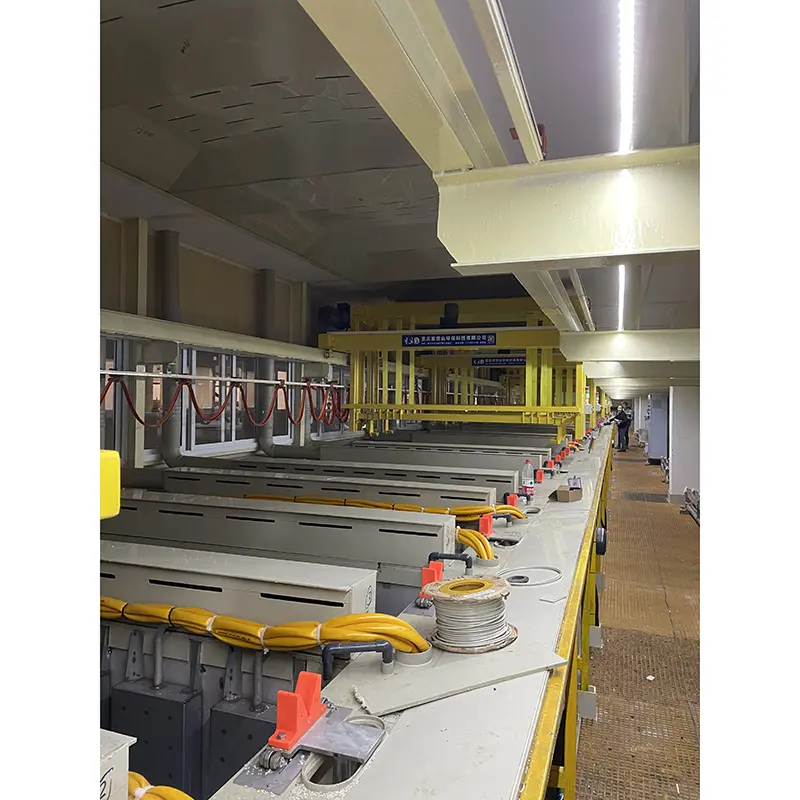
Химическое никелированиешироко используется, когда производителям требуется постоянная толщина покрытия, защита от коррозии, износостойкость и надежное покрытие сложных компонентов.ЮНДАразрабатывает автоматизированное оборудование для отделки поверхности, предназначенное для контролируемого никель-фосфорного осаждения, включая управление ПЛК, автоматическое дозирование химикатов, регулирование температуры и портальную обработку. Ее система подходит для применений, связанных с глухими отверстиями, внутренними поверхностями, прецизионными деталями и сложными промышленными условиями.
Химический процесс никелирования осаждает никель-фосфорный сплав посредством автокаталитической химической реакции, а не внешнего электрического тока. Это делает его особенно полезным для изделий сложной геометрии, где обычное электролитическое покрытие может привести к неравномерному распределению тока. Правильно спроектированная производственная линия объединяет предварительную обработку, промывку, химическое осаждение никеля, контроль температуры и pH, фильтрацию, обработку и последующую обработку в повторяемый рабочий процесс. Автоматизированное решение JUNDA разработано с учетом этих требований и включает рабочие параметры, включая температуру ванны 85–92°C, диапазон pH 4,5–5,2 и типичную скорость нанесения покрытия 10–20 мкм/час.
Оглавление
- Что такое химическое никелирование?
- Как работает линия химического никелирования?
- Каковы основные технические характеристики?
- Каковы основные преимущества?
- Как следует выбирать содержание фосфора?
- Где используется технология?
- Как производителям следует выбирать линию гальванического покрытия?
- Часто задаваемые вопросы
- Готовы обсудить ваш проект покрытия?
Что такое химическое никелирование?
Химическое никелирование — это автокаталитический процесс обработки поверхности, при котором никель химически осаждается на подготовленную подложку без внешнего источника электрической энергии. В отличие от электролитического покрытия, реакция осаждения не зависит от распределения электрического тока по заготовке.
Это различие важно для деталей сложной геометрии. Поскольку процесс не зависит от внешнего электрического поля, правильно контролируемый химический никель может обеспечить очень стабильное покрытие на кромках, углублениях, глухих отверстиях и внутренних поверхностях. В технических справочниках однородность покрытия, коррозионная стойкость, твердость и контроль размеров являются основными причинами выбора этого процесса.
Напыленный слой обычно представляет собой сплав никеля и фосфора. Регулируя содержание фосфора и последующую термообработку, производители могут адаптировать покрытие к различным требованиям, таким как износостойкость, твердость, защита от коррозии или технические характеристики общего назначения.
Как работает линия химического никелирования?
Полная производственная линия — это больше, чем резервуар для химикатов. Стабильные результаты зависят от контроля всей последовательности от подготовки поверхности до окончательного контроля. Типичный автоматизированный рабочий процесс включает в себя:
- Загрузка и обработка заготовок:Компоненты размещаются на стойках или подходящих приспособлениях в соответствии с их геометрией и производственными требованиями.
- Очистка и обезжиривание:Для подготовки основания удаляются масла, жиры, пыль и другие загрязнения.
- Полоскание:Стадии промывки водой помогают предотвратить перенос загрязнений между резервуарами для химикатов.
- Активация или травление:Подложка химически подготовлена для обеспечения надежной адгезии слоя никеля.
- Химическое осаждение никеля:Подготовленные детали попадают в никель-фосфорную ванну, где в результате автокаталитической реакции образуется покрытие.
- Управление ванной:Температура, pH, концентрация химикатов, фильтрация и пополнение контролируются для поддержания стабильности процесса.
- Пост-обработка:В зависимости от требуемых характеристик детали могут подвергаться промывке, сушке, термообработке или другим операциям отделки.
- Осмотр:Толщина покрытия, внешний вид, адгезия, твердость и другие параметры, определяемые заказчиком, могут быть проверены перед отправкой.
Автоматизация может соединить эти этапы посредством движения подъемника, управляемого ПЛК, и запрограммированных последовательностей обработки. Это снижает зависимость от ручной передачи и помогает сделать условия производства более повторяемыми.
Каковы основные технические характеристики?
При оценке производственной системы покупатели должны учитывать как конфигурацию оборудования, так и химический состав, необходимый для нанесения целевого покрытия. Опубликованные JUNDA технические параметры служат полезным справочным материалом для типичного производства никеля химическим способом.
| Параметр | Типичная спецификация | Почему это важно |
|---|---|---|
| Тип покрытия | Химический никель, сплав Ni-P | Обеспечивает автокаталитическое осаждение никеля без внешнего тока. |
| Содержание фосфора | 3–5%, 6–9% или 10–13% | Позволяет подобрать характеристики покрытия в соответствии с областью применения. |
| Температура ванны | 85–92°С | Поддерживает стабильное химическое осаждение |
| Диапазон pH | 4,5–5,2 | Помогает поддерживать заданный химический состав ванны. |
| Скорость покрытия | 10–20 мкм/час | Влияет на время производственного цикла и наращивание покрытия |
| Твердость покрытия | Примерно 500–600 ВН. | Обеспечивает основу для приложений, связанных с износом |
| Термическая обработка Твердость | Примерно до 900–1000 В. | Может увеличить твердость там, где это позволяют основа и технические характеристики. |
| Система управления | Контролируется ПЛК | Координирует автоматизированное движение и производственные процессы. |
| Конфигурация оборудования | Линия покрытия портальных стоек | Поддерживает автоматическую обработку компонентов, установленных в стойке. |
Фактические технологические значения всегда следует устанавливать в соответствии с подложкой, технологическими спецификациями поставщика химикатов, требуемой толщиной покрытия, производственной загрузкой и применимыми стандартами заказчика или отрасли, а не рассматривать общие значения как универсальные настройки.
Каковы основные преимущества?
Равномерное покрытие на объектах сложной геометрии
Одним из определяющих преимуществ химического никеля является его способность производить относительно однородное покрытие, не полагаясь на плотность тока. Это особенно ценно для компонентов, содержащих углы, углубления, внутренние проходы и глухие отверстия. В точном машиностроении более постоянная толщина покрытия может упростить контроль размеров и уменьшить необходимость в компенсирующих конструкциях.
Защита от коррозии и износа
Никель-фосфорные покрытия могут обеспечить эффективный барьер против коррозии при правильном подборе состава покрытия, толщины, подготовки подложки и условий эксплуатации. Поэтому этот процесс используется для компонентов, подвергающихся воздействию влаги, химикатов, масел и других сложных условий эксплуатации.
Контролируемая твердость
Опубликованные спецификации JUNDA указывают на твердость покрытия примерно 500–600 HV, при этом термическая обработка позволяет увеличить твердость примерно до 900–1000 HV при подходящих условиях. Это делает технологию актуальной для компонентов, где важны твердость поверхности и износостойкость.
Автоматизация и повторяемость процессов
Линия, управляемая ПЛК, может координировать движение подъемника, время процесса, дозирование химикатов и управление температурой. Автоматизированная обработка также может уменьшить несоответствия, связанные с ручной передачей, особенно при непрерывном или крупносерийном производстве.
Как следует выбирать содержание фосфора?
Содержание фосфора является важным фактором, поскольку оно влияет на баланс твердости, коррозионной стойкости и других физических характеристик полученного покрытия. Информация о продукции JUNDA делит никель-фосфорные варианты на три широких диапазона.
| Фосфорный диапазон | Общие характеристики | Типичное направление применения |
|---|---|---|
| Низкий: 3–5% | Более высокая твердость при сравнительно низкой коррозионной стойкости. | Компоненты, ориентированные на износ |
| Средний: 6–9% | Сбалансированная производительность | Общие инженерные приложения |
| Высокий: 10–13% | Более высокая коррозионная стойкость и пластичность | Химическая, нефтегазовая среда |
Окончательный выбор должен основываться на фактической среде эксплуатации, подложке, допуске на размеры, требуемых свойствах покрытия и применимых спецификациях. Прежде чем окончательно определиться с химическим составом ванны, важно поработать с инженером-технологом и поставщиком химикатов.
Где используется технология?
Сочетание равномерного осаждения, защиты от коррозии и контролируемой твердости делает никель, полученный химическим способом, подходящим для широкого спектра промышленных компонентов. Общие приложения включают в себя:
- Производство печатных плат:Используется в таких процессах, как ENIG, где контролируемый слой никеля является частью системы отделки поверхности.
- Нефть и газ:Применяется для клапанов, фитингов и компонентов, требующих защиты от коррозии и износа.
- Аэрокосмическая промышленность:Используется для избранных прецизионных компонентов, где требуется однородность покрытия и контролируемые свойства.
- Автомобильная промышленность:Подходит для выбранных топливных систем и прецизионных механических компонентов.
- Медицинское оборудование:Применимо к определенным компонентам, где важны характеристики поверхности и постоянство размеров.
- Пресс-формы и штампы:Может улучшить твердость поверхности и износостойкость при правильном подборе системы покрытия.
- Прецизионное оборудование:Полезно для инженерных компонентов, содержащих сложные поверхности или внутренние элементы.
Как производителям следует выбирать линию гальванического покрытия?
Выбор оборудования следует начинать с производственных требований, а не просто сравнивать размеры резервуаров или функции автоматизации. Практический контрольный список покупок включает в себя:
- Геометрия детали:Убедитесь, что компоненты содержат глухие отверстия, выемки, внутренние поверхности или сложные профили.
- Объем производства:Определите размер партии, вес загрузки, время цикла и ожидаемую ежедневную производительность.
- Требуемое покрытие:Установите целевую толщину, диапазон содержания фосфора, твердость, коррозионную стойкость и допуск на размер.
- Химический процесс:Убедитесь, что резервуары, нагреватели, насосы, система фильтрации и дозирования совместимы с выбранным химическим реагентом.
- Уровень автоматизации:Определите, подходит ли ручной, полуавтоматический или полностью управляемый ПЛК режим.
- Экологический менеджмент:Учитывайте требования к промывке, очистке сточных вод, вентиляции, хранению химикатов и рециркуляции воды.
- Послепродажная поддержка:Подтвердите установку, ввод в эксплуатацию, обучение операторов, устранение неполадок и организацию технической поддержки.
Поставщик «под ключ» может помочь интегрировать компоновку оборудования, этапы процесса, системы обработки, дозирование химикатов, нагрев, фильтрацию и архитектуру управления в одно производственное решение. JUNDA заявляет, что ее инженерные услуги охватывают проектирование процессов, производство оборудования, монтаж, ввод в эксплуатацию и техническую поддержку.
Часто задаваемые вопросы
1. Что такое линия химического никелирования?
Это интегрированная производственная система для нанесения никель-фосфорных покрытий посредством автокаталитической химической реакции. В отличие от электролитического никелирования, осаждение не требует внешнего электрического тока.
2. Чем химический никель отличается от электролитического никеля?
Основное отличие процесса заключается в механизме осаждения. Химический никель основан на химическом восстановлении, тогда как электролитический никель использует внешний электрический ток. Химическое осаждение может обеспечить более стабильное покрытие сложной геометрии, поскольку оно не зависит от распределения тока.
3. Может ли химический никель покрывать глухие отверстия и внутренние поверхности?
Да. Одной из основных причин, по которой производители выбирают этот процесс, является его способность наносить покрытие на сложные геометрические формы, включая подходящие глухие отверстия и внутренние поверхности, когда детали правильно подготовлены и обработаны.
4. Какую рабочую температуру использует система JUNDA?
Компания JUNDA указывает рабочую температуру ванны для своей системы химического никеля примерно 85–92°C. Фактические условия эксплуатации должны соответствовать выбранному химическому составу покрытия и утвержденным спецификациям процесса.
5. Как быстро может быть нанесено никелевое покрытие?
В опубликованной спецификации указана скорость нанесения покрытия примерно 10–20 мкм в час. Фактическая скорость осаждения зависит от химического состава ванны, температуры, pH, загрузки, состояния раствора и управления процессом.
6. Можно ли повысить твердость покрытия?
Да. JUNDA указывает твердость покрытия примерно на 500–600 HV и указывает, что термообработка может повысить твердость примерно до 900–1000 HV при подходящих условиях. Термическую обработку необходимо оценивать с учетом основы и требуемых свойств.
7. Подходит ли система химического химического никелирования для пластиковых деталей?
Химический никель может быть нанесен на некоторые непроводящие материалы, включая пластмассы и керамику, после соответствующей активации поверхности. Последовательность предварительной обработки должна выбираться в соответствии со спецификациями материала и покрытия.
8. Как выбрать правильное содержание фосфора?
Покрытия с низким содержанием фосфора обычно выбираются, когда приоритетом является более высокая твердость, тогда как системы с высоким содержанием фосфора обычно рассматриваются, когда более важна коррозионная стойкость. Химия среднего фосфора обеспечивает сбалансированный вариант для многих технических применений.
Готовы обсудить ваш проект покрытия?
Если ваше производство требует постоянного никель-фосфорного покрытия на прецизионных компонентах, сложной геометрии, глухих отверстиях или внутренних поверхностях, правильно настроенная автоматизированная система может помочь организовать более контролируемый процесс обработки поверхности. JUNDA предоставляет индивидуальное гальваническое оборудование и инжиниринговые услуги «под ключ», включая проектирование процессов, производство оборудования, монтаж, пуско-наладочные работы и техническую поддержку.Связаться с намичтобы обсудить размеры вашей заготовки, производственные мощности, требования к покрытию, ожидания в области автоматизации и заводские условия, а также позволить инженерной команде JUNDA разработать подходящее решение для химического никеля для вашего проекта.